Artykuł sponsorowany
Jak parametry serii detali metalowych wpływają na koszt wyceny i czas uruchomienia produkcji
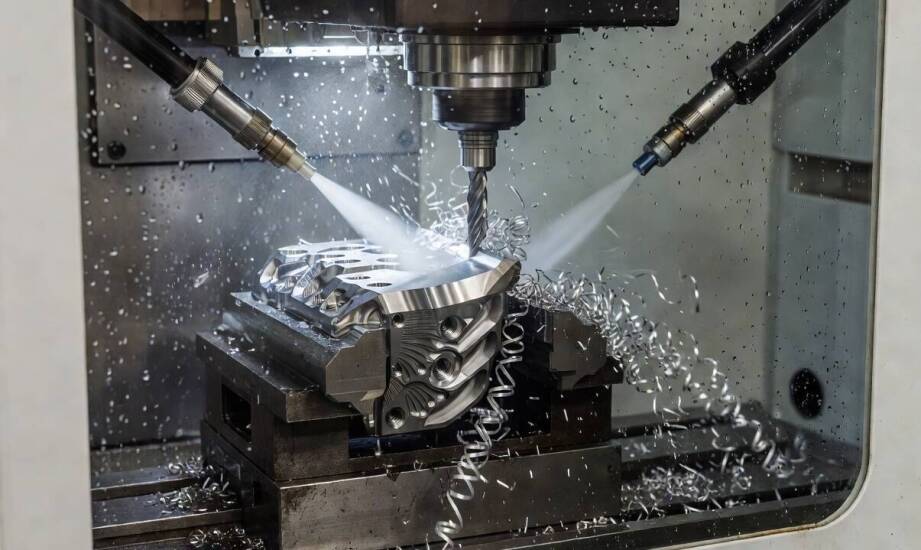
Proces kalkulacji kosztów oraz określania terminu uruchomienia produkcji elementów stalowych lub aluminiowych rzadko zależy wyłącznie od samej nazwy wybranej usługi. Zlecona obróbka metali w Częstochowie pokazuje, że ostateczna wycena opiera się na szczegółowej analizie geometrii detalu, właściwości materiału wsadowego oraz skali zaplanowanej partii. Te same podstawowe procedury warsztatowe, obejmujące frezowanie i toczenie kształtowe, potrafią generować zupełnie inne nakłady finansowe i czasowe w zależności od dokumentacji technicznej dostarczonej przez inżynierów. Zrozumienie tych mechanizmów ułatwia przedsiębiorstwom produkcyjnym optymalizację własnych budżetów zakupowych oraz sprawniejsze zarządzanie łańcuchem dostaw.
Jak geometria, tolerancje i dodatkowe wykańczanie kształtują koszty produkcji
Złożoność przestrzenna projektu bezpośrednio determinuje liczbę niezbędnych operacji, co z kolei wydłuża etap przygotowania kalkulacji i podnosi ostateczną cenę jednostkową. Każdy kolejny krok technologiczny, taki jak wiercenie otworów po zakończeniu głównego cyklu toczenia, wymusza napisanie odrębnego programu sterującego. Wymaga to również dodatkowego przezbrojenia maszyny roboczej oraz zdefiniowania nowych punktów kontroli jakości. Standardowe tolerancje wymiarowe na poziomie ±0,1 mm pozwalają na szybką i bezproblemową realizację cyklu skrawania. Z kolei narzucenie węższych limitów wymiarowych odczuwalnie wydłuża czas pracy wrzeciona, wymuszając zastosowanie wysoce precyzyjnych narzędzi pomiarowych oraz przeprowadzenie rygorystycznych testów międzyoperacyjnych.
Przekazywane do realizacji zlecenia najczęściej wymagają łączenia kilku różnych technik obróbki w jednym cyklu. Toczenie CNC sprawdza się najlepiej przy produkcji elementów cylindrycznych o długości dochodzącej do 1 metra oraz średnicy w przedziale od 2 do 200 mm. Frezowanie CNC umożliwia natomiast wycinanie precyzyjnych kieszeni i nadawanie surowcowi asymetrycznych kształtów, charakterystycznych dla komponentów motoryzacyjnych. Etap gwintowania pozwala uzyskać trwałe złącza wewnątrz formowanego elementu. Mimo że te trzy etapy bywają integrowane na jednym wieloosiowym centrum obróbczym, każda dodatkowa operacja wnosi własny koszt uruchomienia technologicznego. Wydatki te rosną liniowo, gdy wyroby dla producentów galanterii metalowej czy wózków dziecięcych wymagają jeszcze mechanicznego gratowania krawędzi lub polerowania.
Wpływ materiału wsadowego i skali zamówienia na harmonogram realizacji
Właściwości fizyczne wybranego stopu, jego rynkowa dostępność oraz zachowanie podczas skrawania mocno wpływają na stabilność pracy całego zakładu. Metale nieżelazne, do których zalicza się aluminium i mosiądz, wyróżniają się doskonałą skrawalnością, co przyspiesza cykl formowania i redukuje tempo zużywania się głowic tnących. Bezproblemowa dostępność takich półfabrykatów na rynku pozwala na rozpoczęcie produkcji właściwie bez opóźnień. Sytuacja ulega zmianie w przypadku stosowania nietypowych stopów twardych, które wymagają wielotygodniowego oczekiwania na dostawę oraz wdrożenia próbnych testów odporności termicznej podczas toczenia.
Wielkość zamawianej partii decyduje o tym, na ile sztuk rozłoży się początkowy koszt programowania. Częstotliwość wymiany narzędzi rzutuje z kolei na elastyczność realizowanego harmonogramu produkcyjnego. Specjaliści od optymalizacji produkcji często wdrażają założenia metody SMED, która docelowo dąży do zredukowania czasu przezbrojenia maszyn do wartości jednocyfrowych w minutach. Osiągnięcie takiego standardu wymaga jednak perfekcyjnego przygotowania stanowiska i zaawansowanego oprzyrządowania pomiarowego.
Niezależność technologiczna wykonawcy odgrywa fundamentalną rolę w zachowaniu umownych terminów. Zakład produkcyjny Staltim Stawiarscy, opierający się na rodzinnych tradycjach obróbki z lat 40. XX wieku, obsługuje procesy wytwórcze za pomocą własnego parku nowoczesnych maszyn CNC oraz automatów krzywkowych. Taki poziom wyposażenia warsztatu pozwala realizować skomplikowane zamówienia jednostkowe i powtarzalne serie detali dla odbiorców krajowych oraz zagranicznych, eliminując ryzyko opóźnień u podwykonawców.
Produkcja pojedynczych części zamiennych wymusza na technologach inną strategię planowania pracy niż ciągła obsługa wielomiesięcznych kontraktów. Wdrażanie zleceń jednostkowych wymaga zarezerwowania dodatkowej mocy przerobowej sprzętu oraz stworzenia bezpiecznego bufora czasowego na modyfikacje kodu w trakcie pierwszej próby produkcyjnej. Seryjna obróbka powtarzalnych elementów okuć czy komponentów oświetleniowych umożliwia z kolei maksymalną optymalizację trasy narzędzia, co skutkuje mniejszym zużyciem surowca. Różnice te stają się bardzo widoczne przy skrawaniu najmniejszych detali, gdzie koszt ustawienia maszyny stanowi dominującą część ostatecznej wyceny.
Proces analizy opłacalności zlecenia sprowadza się do jasnego określenia priorytetów przedsiębiorstwa. Natychmiastowe tempo uruchomienia partii odgrywa główną rolę przy usuwaniu nagłych awarii sprzętowych lub testowaniu nowych prototypów rynkowych. Stabilność jakościowa powtarzanej serii zyskuje na znaczeniu przy budowaniu przewidywalnego łańcucha dostaw dla produkcji masowej. Konkretne parametry techniczne narzucone przez dział inżynieryjny bezpośrednio decydują o tym, który z tych modeli biznesowych najlepiej zabezpieczy interesy zleceniodawcy.
Kategorie artykułów
Polecane artykuły

Pisemna ocena seksuologiczna — kiedy powstaje i czego wymaga od pacjenta

Dlaczego akt notarialny porządkuje ryzyko w sprawach majątkowych, spadkowych i firmowych

Funkcjonalność wnętrz w nowoczesnej drewnianej stodole w domach
