Artykuł sponsorowany
Jak przygotowanie spawanych detali z nierdzewnego drutu wpływa na równą powłokę w serii
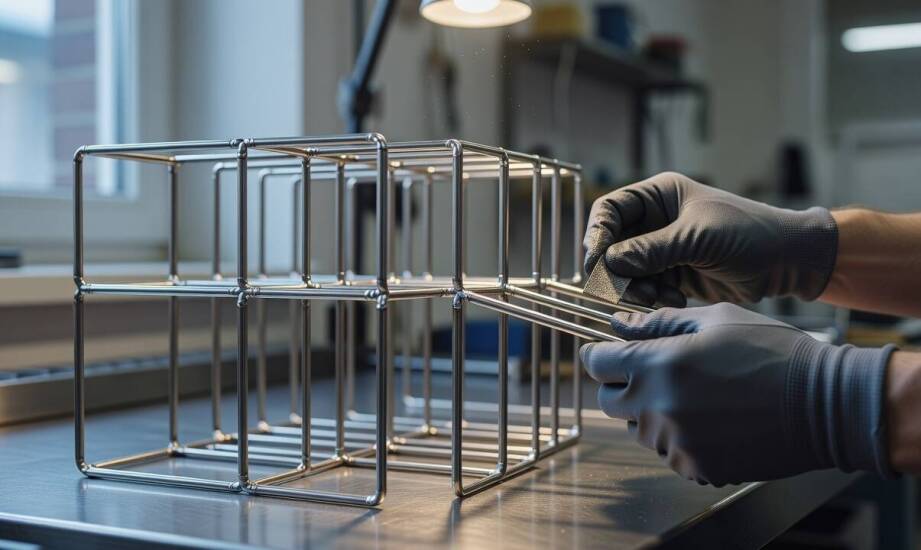
Produkcja seryjna elementów z drutu nierdzewnego ujawnia prawdziwą jakość przygotowania powierzchni dopiero na końcowym etapie. Ta sama partia detali, giętych na nowoczesnych giętarkach CNC i spawanych w identycznych warunkach, po nałożeniu powłoki lakierniczej potrafi wykazywać wyraźne różnice w wyglądzie. Niektóre elementy zachowują równomierną, gładką strukturę przez lata intensywnej eksploatacji w warunkach przemysłowych. Inne sztuki z tej samej serii zdradzają miejscowe odpryski, pęcherze lub mikropęknięcia lakieru już po kilku miesiącach. Przyczyną tej technologicznej rozbieżności rzadko bywa sam proszek, błąd aplikacji czy niewłaściwa temperatura pieca polimeryzacyjnego. Źródło problemu leży w drobnych zaniedbaniach podczas obróbki mechanicznej i mycia przed nałożeniem farby. Niewidoczne gołym okiem zanieczyszczenia fizykochemiczne zaburzają przyczepność powłoki, nawet jeśli detal pozornie wygląda na czysty i lśniący. Cienkie profile drutu dodatkowo utrudniają właściwą weryfikację organoleptyczną, zmuszając zakłady do wdrażania ścisłego reżimu procesowego.
Przeczytaj również: Zastosowanie i rodzaje grubościówek do drewna
Ślady obniżające przyczepność powłoki na stali nierdzewnej
Spawanie metodami TIG lub MIG/MAG zostawia na powierzchni metalu specyficzne pamiątki technologiczne. Tlenki i przebarwienia cieplne tworzą zbitą warstwę izolacyjną, która skutecznie blokuje bezpośredni kontakt polimeru z właściwym podłożem. Zostawienie tych mikroskopijnych struktur sprawia, że farba nie tworzy silnego wiązania z materiałem bazowym, opierając się jedynie na słabej adhezji powierzchniowej. Mechaniczne szlifowanie spoin również niesie pewne ryzyko technologiczne. Nierównomierne prowadzenie materiału ściernego po obwodzie drutu generuje głębokie rysy lub nieregularną chropowatość, która przebija przez cienką warstwę lakieru. Farba gromadzi się w tych zagłębieniach, co psuje estetykę smukłych, minimalistycznych konstrukcji loftowych.
Przeczytaj również: Jakie nowoczesne technologie wpływają na funkcjonalność furtek ogrodzeniowych ze słupkami?
Transport wewnątrz zakładu produkcyjnego i ręczna manipulacja detalem dokładają kolejne warstwy zanieczyszczeń. Czystość wizualna często usypia czujność kontrolerów jakości. Niewielkie ślady olejów chłodzących, smarów z maszyn CNC czy zwykłe odciski palców montażystów działają jak separatory. Gdy detal trafia do kąpieli, resztki niewypłukanych środków odtłuszczających budują barierę chemiczną pomiędzy metalem a nakładaną warstwą proszku. W skomplikowanych przestrzennie wyrobach z drutu, gdzie występuje dużo zamkniętych kątów, ciasnych pętli i gęstych łączeń krzyżowych, wyciągnięcie tych substancji wymaga precyzyjnego zaprojektowania cyklu płukania. Ominięcie tego kroku skutkuje gazowaniem resztek chemii w piecu, co bezpośrednio prowadzi do kraterowania powłoki.
Przeczytaj również: Dlaczego warto inwestować w systemy automatyki budynkowej?
Przygotowanie form drucianych przed powlekaniem
Zamknięte, cienkie formy ze stopów nierdzewnych wymuszają bardzo ostrożne podejście do obróbki strumieniowo-ściernej. Agresywne piaskowanie korundem lub śrutem stalowym łatwo uszkadza geometrię precyzyjnie wygiętych prętów, zaburza spasowanie otworów montażowych, a także grozi wbiciem cząstek żelaza w szlachetny materiał. Zakłady obróbki decydują się w takich sytuacjach na bezpieczniejsze szkiełkowanie kulkami szklanymi o drobnej granulacji od 200 do 300. Ten zabieg pozwala delikatnie rozwinąć powierzchnię i nadać jej odpowiednią chropowatość, zachowując pierwotną strukturę cienkiego drutu. Zwykłe mycie alkaliczne wystarcza do zapewnienia właściwej adhezji wyłącznie w sytuacji, gdy spoiny są fabrycznie czyste. Przy mocnych nalotach spawalniczych niezbędna staje się głębsza ingerencja w strukturę wierzchnią.
Kwasowe metody chemiczne pozwalają skutecznie rozpuścić zgorzelinę spawalniczą z trudno dostępnych zakamarków. Wytrawianie kąpielowe usuwa szkodliwe tlenki i dociera do każdego spawu, zastępując uciążliwe czyszczenie mechaniczne. Zamiast typowego dla czarnej stali fosforanowania żelazowego, które rzadko sprawdza się na materiałach kwasoodpornych, stosuje się tutaj proces pasywacji chemicznej odbudowującej naturalną warstwę tlenków chromu. Profesjonalne malowanie proszkowe stali nierdzewnej wymaga dokładnego zneutralizowania i spłukania resztek kwasów z każdego zagięcia. Doświadczenie firmy ATR-METAL potwierdza, że ścisła koordynacja gięcia CNC z poprawnie dobranym trawieniem pozwala wyeliminować większość problemów lakierniczych. Utrzymanie stabilnych parametrów kąpieli gwarantuje, że naładowany elektrostatycznie proszek równomiernie osadzi się na wszystkich krawędziach geometrycznych detalu.
Osiągnięcie pełnej powtarzalności w seryjnej produkcji detali wynika ze spójności całego łańcucha operacji technologicznych. Parametry kontrolne muszą obejmować każdy kolejny krok obróbki, zaczynając od dokładności gięcia prętów, poprzez dobór gazów osłonowych podczas spawania, aż po stężenie kąpieli myjących. Utrzymanie reżimu czystości ułatwia uzyskanie jednorodnej powłoki, co znacząco ogranicza odsetek braków i kosztownych poprawek w danej partii. Prawidłowo przygotowane podłoże nierdzewne stanowi gwarancję, że gotowy wyrób utrzyma zakładaną estetykę oraz wysoką odporność na uszkodzenia mechaniczne przez wiele lat funkcjonowania u klienta końcowego.
Kategorie artykułów
Polecane artykuły

Pisemna ocena seksuologiczna — kiedy powstaje i czego wymaga od pacjenta

Dlaczego akt notarialny porządkuje ryzyko w sprawach majątkowych, spadkowych i firmowych

Funkcjonalność wnętrz w nowoczesnej drewnianej stodole w domach
